פרזול: ניתוח מקיף של יתרונות, מאפיינים ותהליכים
פרזול היא טכנולוגיית ליבה לעבודה פלסטית בתחומי ייצור מכני ומטלורגיה. עקרון הליבה שלו כרוך בהפעלת כוח חיצוני על בילטי מתכת באמצעות ציוד כגון פטישים ומכבשים חישול, הגורם להם לעבור דפורמציה פלסטית בטמפרטורות גבוהות (פרזול חם) או בטמפרטורת החדר (פרזול קר), ובכך להשיג חלקי עבודה או חלקים העונים על הדרישות לצורה, גודל ותכונות מכניות. בהשוואה לשיטות עיבוד כמו יציקה וחיתוך, פרזול מאופיין ב"אופטימיזציה של המבנה הפנימי של מתכות ושיפור התכונות המכניות של רכיבים" ונמצא בשימוש נרחב בייצור ציוד מתקדם. להלן הסבר מפורט משלושה מימדים: יתרונות, מאפיינים ותהליכים.
I. יתרונות הליבה של חישול
על ידי שינוי המבנה והצורה הפנימיים של בילט מתכת באמצעות כוח חיצוני, יתרונות הזיוף מתרכזים בתכונות מכניות, ניצול חומרים והתאמה לתרחישי יישום:
1. שיפור משמעותי בתכונות מכאניות של מתכת עם אמינות רכיבים גבוהה
מבנה פנימי אופטימלי: במהלך תהליך החישול, נדחסים פגמים כגון נקבוביות יציקה, חורי גז וחללי התכווצות בבליט המתכת. גרגירים מעודנים ויוצרים "קווי זרימה סיביים" (קווי זרימת מתכת) לאורך כיוון הלחץ, מה שמגדיל את התכונות המכאניות העיקריות כגון חוזק מתיחה, חוזק תפוקה וקשיחות השפעה של הרכיב ב-30% עד 50% בהשוואה ליציקות.
התאמה לתנאי עבודה קיצוניים: לרכיבים מחושלים יש עמידות מצוינת בפני עייפות ועמידות בפני פגיעות, ויכולים לעמוד בסביבות קשות כגון עומסים מתחלפים לטווח ארוך, לחץ גבוה וטמפרטורה גבוהה. הם "התהליך המועדף עבור רכיבי ליבה נושאי עומס" בציוד מתקדם כגון תעופה וחלל (דיסקים של טורבינות מנוע), מעבר מסילה (סרני גלגל) ומכונות בנייה (גלי ארכובה).
2. ניצול חומרים גבוה עם עלויות ייצור ניתנות לשליטה
בזבוז חומר מופחת: חישול מעצב רכיבים באמצעות "דפורמציה פלסטית" מבלי להסיר כמות גדולה של עודפי חומר. שיעור ניצול החומרים יכול להגיע ל-70% עד 95% (פריזול דיוק במות אפילו עולה על 90%), שהוא הרבה יותר גבוה מזה של עיבוד חיתוך (בדרך כלל רק 30% עד 50%).
עלויות עיבוד נמוכות יותר: תהליכים כגון חישול תבנית ופריזול מדויק יכולים לייצר חלקים "כמעט בצורת נטו" הקרובים לגודל המוצר המוגמר, מה שמפחית משמעותית את עומס העבודה של תהליכי חיתוך עוקבים כגון חריטה וכרסום, מתאים במיוחד לבקרת עלויות בתרחישי ייצור המוני.
3. יכולת הסתגלות רחבה לחומר וגמישות תהליכית חזקה
תאימות חומרים: הוא יכול לעבד כמעט את כל חומרי המתכת הניתנים לזיוף, כולל פלדת פחמן, פלדת סגסוגת, סגסוגת אלומיניום, סגסוגת טיטניום, סגסוגת נחושת וכו'. ביניהם, אופטימיזציית הביצועים של "חומרים קשים לעיבוד" כגון פלדת סגסוגת וסגסוגת על חוזק גבוה מסתמכת יותר על תהליכי חישול.
תאימות מוצר: מחלקי דיוק קטנים (כגון גלגלי שיניים וברגים) ועד רכיבים כבדים (כגון רצי טורבינות הידרו בנפח 10,000 טון וראשי מיכלי לחץ של כוח גרעיני), ומפירים פשוטים ועד לחלקים מורכבים בעלי צורה מיוחדת (כגון להבי מנועי אוויר), כולם יכולים להיווצר באמצעות פרזול.
4. יציבות ממדית טובה של רכיבים ועקביות באיכות גבוהה
העיוות של בילטים מתכתיים במהלך חישול נשלט בקפדנות על ידי קוביות (חישול למות) או פרמטרים של ציוד (חישול במות פתוחות). בפרט, ניתן לשלוט ביציבות על סבילות הממדים של חישולי מתכת ב-IT12 עד IT10, וחספוס פני השטח מגיע ל-Ra6.3 עד Ra12.5μm. במהלך ייצור המוני, לתכונות המכניות ולדיוק הממדים של הרכיבים יש תנודות קטנות, והעקביות האיכותית טובה מזו של יציקות.
II. מאפיינים עיקריים של פרזול
המאפיינים הטכניים של פרזול נקבעים על ידי היגיון הליבה של "דפורמציה פלסטית מתכת + טעינת כוח חיצוני + בקרת טמפרטורה", עם זיהוי תהליך מובהק:
1. מרוכז ב"דפורמציה פלסטית מוצקה" ותלוי במאפייני זרימת מתכת
המהות של פרזול היא לנצל את ה"פלסטיות" של מתכות בטמפרטורה מסוימת (היכולת לעבור דפורמציה קבועה מבלי להישבר בכוח חיצוני). הצורה משתנה באמצעות החלקה של אטומים בתוך הבילט וארגון מחדש של גרגרים. התהליך כולו אינו עובר שינוי פאזה מ"נוזל למוצק", ובכך נשמר הקומפקטיות המובנית של המתכת.
2. טמפרטורה כפרמטר בקרת מפתח, מסווג ל"פרזול חם", "פרזול קר" ו"פרזול חם"
פרזול חם: הבילט מחומם מעל "טמפרטורת התגבשות מחדש" (למשל, 1000-1250℃ עבור פלדת פחמן, 350-500℃ עבור סגסוגת אלומיניום). בשלב זה, למתכת יש פלסטיות גבוהה ועמידות לדפורמציה נמוכה, המתאימה ליצירת רכיבים גדולים ומורכבים, אך יש להסיר את אבנית התחמוצת לאחר מכן.
פרזול קר: הבילט מחושל בטמפרטורת החדר. למתכת עמידות גבוהה לדפורמציה אך דיוק גבוה (סובלנות IT9-IT7) ומשטח חלק (Ra1.6-Ra3.2μm). אין צורך בניקוי אבנית בחימום או תחמוצת, מתאים לחלקי דיוק קטנים (כגון ברגים וגלגלי שיניים).
פרזול חם: הבילט מחומם בין "טמפרטורת החדר וטמפרטורת התגבשות מחדש" (למשל, 600-800 ℃ עבור פלדת פחמן). הוא משלב התנגדות דפורמציה נמוכה של פרזול חם ודיוק גבוה של פרזול קר, ומהווה תהליך יעיל שפותח בשנים האחרונות.
3. שיטת טעינת כוח חיצונית קובעת את סוג התהליך עם תלות חזקה בציוד
העמסת הכוח החיצונית של פרזול מסתמכת על ציוד מיוחד, ושיטות העמסה שונות מתאימות לתהליכים שונים: פטישי פרזול משיגים עיוות מהיר באמצעות "עומס פגיעה" (מתאים לפריצת תבנית פתוחה ולפרזול קוביות קטנות); מכבשים מפעילים טעינה איטית באמצעות "לחץ סטטי" (מתאים לזיוף קוביות גדולות ופריזול מדויק); מכונות פרזול גליל משיגות יצירת חלקי פיר ארוך באמצעות "דפורמציה מתגלגלת" (כגון מסילות פלדה ופירים). הטונאז' והדיוק של הציוד קובעים ישירות את הגודל והאיכות המרביים של פרזול.
4. "קווי זרימה סיביים" ברורים במוצרים מוגמרים בעלי מאפיינים מכניים אניסוטרופיים
קווי הזרימה הסיביים המתכתיים הנוצרים בחישול מופצים לאורך צורת הרכיב (למשל, קווי הזרימה הסיביים של עיקול גל הארכובה עם צורת הארכובה). המאפיינים המכניים (חוזק מתיחה, עמידות בפני פגיעה) של הרכיב לאורך כיוון קו הזרימה גבוהים בהרבה מאלה בכיוון קו הזרימה הרוחבי. "אניזוטרופיה" זו היא אחד ממאפייני הליבה של פרזולים עדיפים על יציקות וגורם מפתח שיש לקחת בחשבון בתכנון.
III. קישורי תהליכים מרכזיים וסיווג של פרזול
יש לגבש תהליכי פרזול בהתבסס על תכונות החומר, דרישות המוצר ויכולות הציוד, הכוללים בעיקר ארבעה קישורים: "הכנת גבלים - חימום - דפורמציה - טיפול שלאחר מכן". הסיווגים הספציפיים הם כדלקמן:
(I) קישורי תהליכי ליבה
1. הכנה מוקדמת: הנחת היסוד לגיבוש
בחירה והכנה של בילט: בחר בילטים כגון פלדה עגולה ופלדה מרובעת בהתאם לגודל המוצר המוגמר. חותכים את הבילט על ידי ניסור, גזירה וכו', כדי להבטיח ששגיאת משקל הבילט היא ≤5% (כדי למנוע היווצרות מספקת או בזבוז חומר); "חישול ספרותי" נדרש לזיוף קר (כדי להפחית קשיות ולשפר את הפלסטיות).
חימום: בתנורי חימום (תנורי התנגדות, תנורי גז) יש לחמם טמפרטורת יעד חמה. שלטו בקפדנות על קצב החימום (כדי למנוע פיצוח בילט) וזמן ההחזקה (כדי להבטיח טמפרטורה פנימית אחידה) כדי למנוע התחממות יתר (גרגרים גסים) או שריפה (חמצון פני השטח חמור).
2. דפורמציה של ליבה: השגת בקרת צורה וביצועים
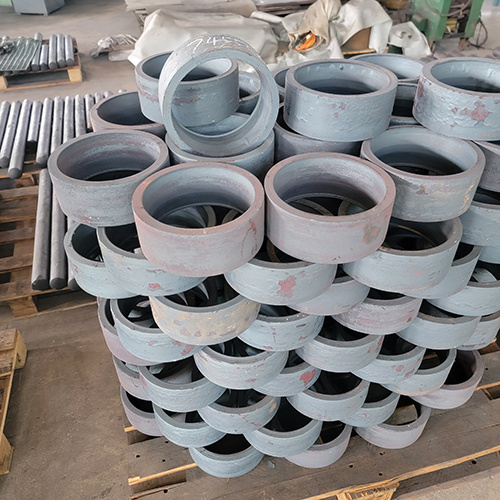
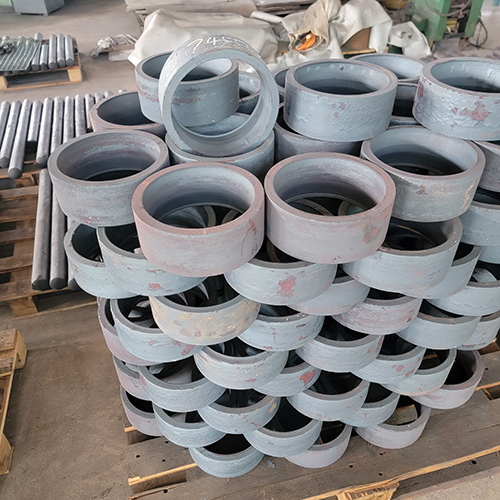
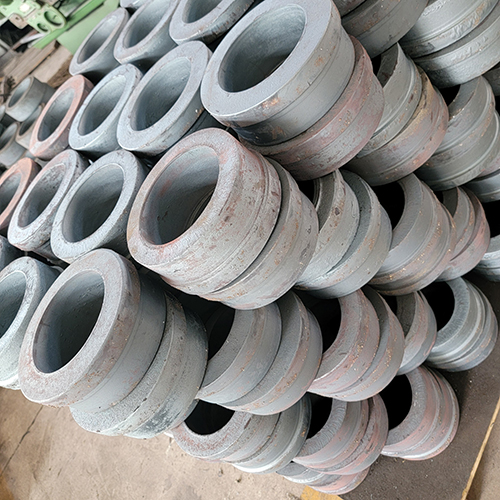
פרזול גיבוש: הכניסו את הבילט המחומם לתוך תבנית חישול או ציוד פרזול, והשיג עיוות באמצעות טעינה אחת או מרובה - פרזול במות פתוחות מסתמך על פעולות העובדים כדי ליצור את הבילט על הסדן (מתאים לאצוות קטנות של חלקים בודדים וחלקים גדולים); חישול המות מאלץ את הבילט להיווצר דרך חלל המתים העליונים והתחתונים (מתאים לאצווה בינונית וחלקים מורכבים); פרזול מדויק מצריך מתכות ומכבשים בעלי דיוק גבוה כדי להשיג ישירות מוצרים מוגמרים בצורת נטו.
פירוק וגיזום: לאחר היווצרות, מוציאים את חישול התבנית, ומסירים את ה"פלאש" (מתכת עודפת העולה על החלל במהלך דפורמציה) דרך תבנית חיתוך; נדרשת "סיכה של חומר שחרור" עבור חישול קר (כדי להפחית את בלאי התבנית ושריטות הבילט).
3. טיפול שלאחר מכן: מיטוב ביצועים ודיוק
טיפול בחום: בצע טיפול בחום כגון נורמליזציה (עידון גרגרים), כיבוי וחידוד (שיפור החוזק והקשיחות), והרוויה-מזג (השגת קשיות גבוהה) בהתאם לדרישות להעלמת מתח חישול ושליטה בתכונות מכניות.
ניקוי וגימור: נקה את המשטח על ידי חיטוי (הסרת אבנית תחמוצת ושיפור קשיות פני השטח), כבישה (ניקוי שכבת תחמוצת שיורית) וכו'; בצע עיבודים הבאים כגון שחיקה וכרסום על חלקים מדויקים כדי להבטיח את דיוק הממדים הסופי.
בדיקת איכות: ודא הסמכת המוצר באמצעות בדיקת מראה (סדקים פני השטח, שאריות הבזק), מדידת מימדים (קליפרים, מיקרומטרים), בדיקה לא הרסנית (בדיקה אולטרה-קולית לאיתור פגמים פנימיים), ובדיקת מאפיינים מכניים (בדיקת מתיחה, השפעה).
(II) תהליכי פרזול מיוחדים
חישול אבקה: אבקת מתכת נלחצת לתוך בילטים, ואז חוטאת ומחושלת. הוא משלב את היתרונות של מטלורגיית אבקה ופרזול, מתאים לחלקים קטנים בעלי חוזק גבוה וצורות מורכבות (כגון גלגלי שיניים ושרוולי מיסבים).
פרזול איזותרמי: נוצר במת טמפרטורה קבועה, מתאים ל"חומרים שקשה לעיוות" כגון סגסוגות טיטניום וסגסוגות על. זה יכול להפחית את ההתנגדות לעיוותים ולהבטיח דיוק היווצרות (כגון דיסקים של טורבינת מנועי אוויר).
חישול מתכת נוזלית: מתכת נוזלית מוזרקת לתבנית ונלחצת מיד. הוא משלב את היתרונות של יציקה (צורות מורכבות) ופרזול (מבנה צפוף), מתאים לרכיבים מסגסוגת אלומיניום וסגסוגת מגנזיום (כגון רכזות גלגלי רכב).


 Dalian Redmay bearing import & Export Co., Ltd.







 צור קשר עכשיו